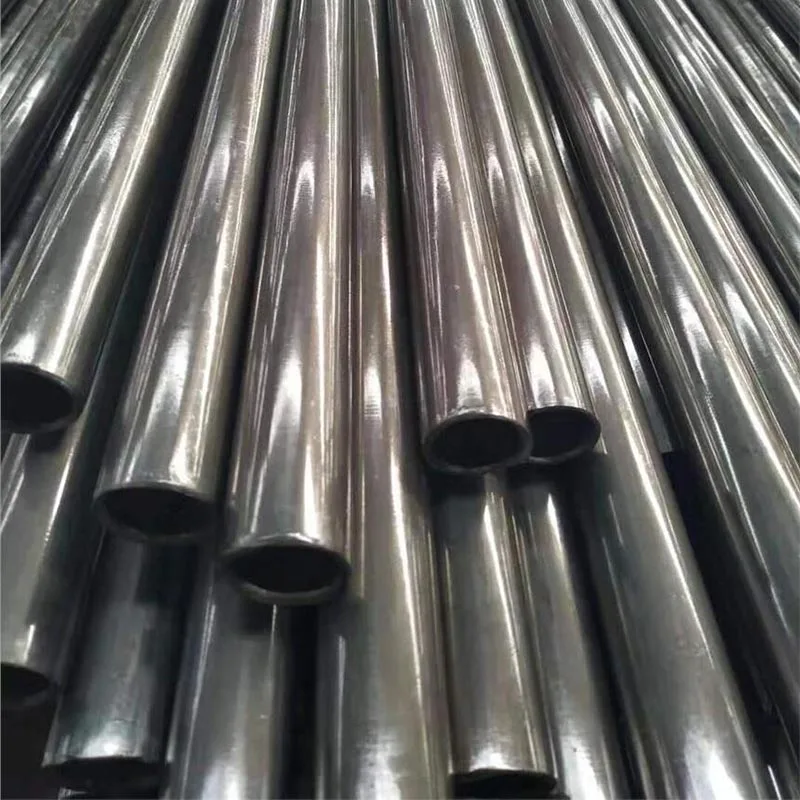
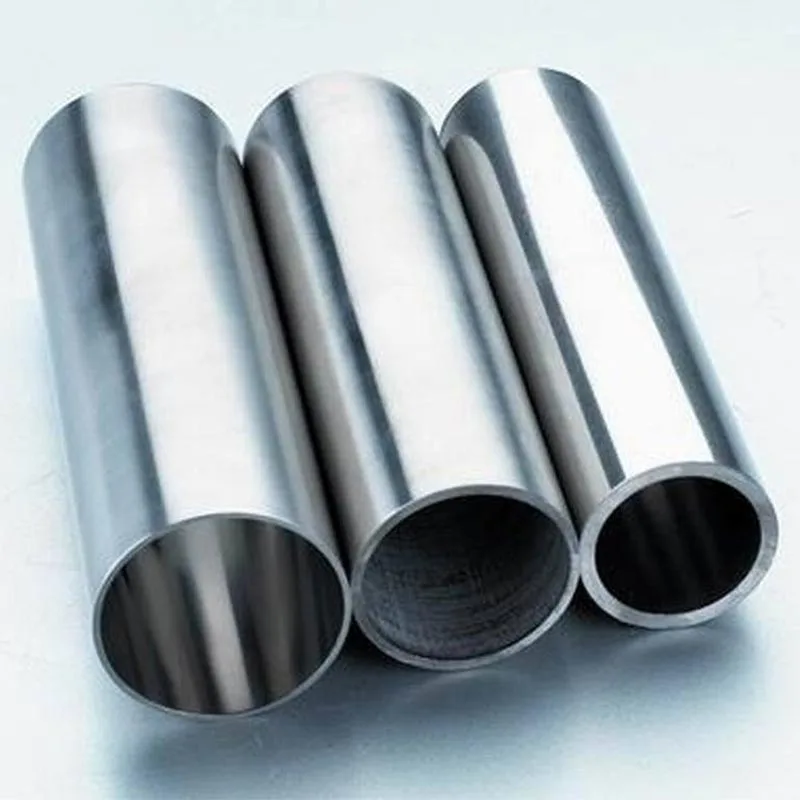
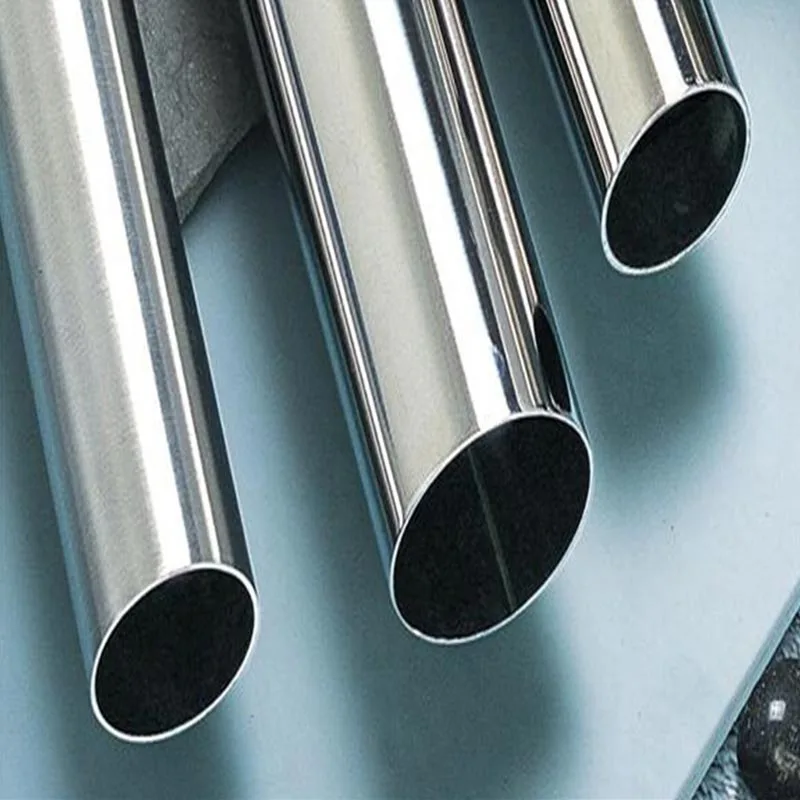
310S rozsdamentes acél varrat nélküli csőOlyan ipari rendszerekhez készült, ahol a magas hőmérséklet, az oxidációállóság, a zökkenőmentes felépítés és az anyagstabilitás számít. 310S minősége a magas króm- és nikkeltartalmat alacsony szén-dioxid-kibocsátású összetétellel ötvözi, így alkalmas kiválasztott kemence-, hőkezelési, petrolkémiai, égetési és hőfeldolgozási alkatrészekhez. A helyes kiválasztás kulcsa nem önmagában a hőmérséklet: az üzemi légkört, a mechanikai terhelést, a hőciklust, a gyártási módot, a méreteket és az alkalmazandó specifikációkat együtt kell figyelembe venni.
- 1. Mi ez a fokozat és csőszerkezet?
- 2. Hogyan befolyásolja az anyag összetétele a teljesítményt?
- 3. Mi történik a magas hőmérsékletű szolgáltatásban?
- 4. Miért számít a zökkenőmentes építkezés?
- 5. Hol használják ezt a csövet általában?
- 6. Hogyan válasszák ki a mérnökök a megfelelő specifikációt?
- 7. Mit kell figyelembe venni a gyártás során?
- 8. Milyen ellenőrzések és dokumentumok számítanak?
- 9. Hogyan hasonlítható össze más rozsdamentes minőségekkel?
- 10. Gyakran Ismételt Kérdések
1. Mi ez a fokozat és csőszerkezet?
A 310S egy alacsony szén-dioxid-kibocsátású ausztenites rozsdamentes acél, amelyet olyan környezetekhez fejlesztettek ki, ahol a hőállóság fontos anyagkövetelmény. Az általánosan használt megnevezésekben a minőséget UNS S31008 és EN 1.4845 szerint azonosítják. Kémiáját a magas króm- és nikkelszint jellemzi, míg a szén-határértéket a 310-es szabványnál alacsonyabb szintre szabályozzák. Ez a kombináció az oxidációval szembeni ellenállás, a megemelt hőmérsékleti képesség és a gyártási alkalmasság hasznos egyensúlyát adja.
Ugyanilyen fontos a cső felépítése. Varrat nélküli csövet hosszirányú hegesztett kötés nélkül alakítanak ki. Az igényes technológiai berendezéseknél ez a folytonos csőszerű szerkezet fontos része lehet a tervezésnek, mivel a mérnök nem olyan terméket választ ki, amelynek hosszanti hegesztési varrata fut a nyomás- vagy folyamathatáron.
Az ehhez a minőséghez általában kapcsolódó termékskála magában foglalja a hőkezelő berendezések, kazánok, hővisszanyerő rendszerek, petrolkémiai berendezések, tüzelőberendezések és egyéb magas hőmérsékletű szerelvények ipari csőszerű alkatrészeit. A helyes tervezés azonban a teljes működési környezettől függ, nem pedig a fokozatnévtől.
Anyagi identitás
Az UNS S31008 és az EN 1.4845 általánosan használt azonosítók az alacsony szén-dioxid-kibocsátású 310-es osztályokhoz. A beszerzési dokumentumoknak mindig meg kell egyeznie a projektleírásban előírt megjelöléssel.
Tipikus konstrukció
Az itt ismertetett csövet melegen hengerelt varratmentes eljárással állítják elő, amelyet méretszabályozás és felület- vagy végfeldolgozás követ a rendelési igény szerint.
2. Hogyan befolyásolja az anyag összetétele a teljesítményt?
A fő ok, amiért a mérnökök a 310S-t választják hőkezelésre, az ötvözetkémiája. A króm és a nikkel mennyisége lényegesen meghaladja a sok általános célú ausztenites rozsdamentes acélt. Ezek az ötvöző elemek befolyásolják az acél viselkedését hőnek, oxigénnek és hőciklusnak kitéve.
A króm támogatja az oxidációval szembeni ellenállást
A króm elősegíti a krómban gazdag védőréteg kialakulását az acél felületén. Oxidáló, magas hőmérsékletű környezetben ez a védő viselkedés központi szerepet játszik a minőség vízkővel és felületi leromlással szembeni ellenállásában. Ez az egyik oka annak, hogy az anyagot figyelembe kell venni a kemence alkatrészeinél, az égéssel kapcsolatos alkatrészeknél és más, forró gázoknak kitett berendezéseknél.
A nikkel támogatja az ausztenites szerkezetet
A nikkel segít stabilizálni az ausztenites szerkezetet, és hozzájárul a minőség növeléséhez magas hőmérsékleten. A magas nikkeltartalom segít megkülönböztetni ezt az ötvözetet a hagyományosabb rozsdamentes minőségektől, amelyek elsősorban az általános ipari korrózióállóságra szolgálnak.
Az alacsony szén-dioxid-kibocsátás megváltoztatja a gyártási viselkedést
Az „S” jelölés azért fontos, mert az ötvözet alacsonyabb szén-dioxid-kibocsátású változatát jelzi. A 0,08%-os maximális széntartalom csökkenti a króm-karbid kiválását a magasabb széntartalmú változatokhoz képest a hegesztés és a hőhatás során. Ez a tulajdonság hasznos lehet, ha az alkatrészeket hegesztik, gyártják vagy ismételt melegítésnek teszik ki.
- A magas krómtartalom támogatja az oxidációval és a vízkővel szembeni ellenállást megfelelő magas hőmérsékletű atmoszférában.
- A magas nikkeltartalom hozzájárul az ausztenites szerkezethez és a magas hőmérsékleti stabilitáshoz.
- Az alacsonyabb széntartalom javítja a minőség alkalmasságát hegesztett és termikusan feldolgozott alkatrészekhez.
- Az így kapott ötvözet különösen fontos ott, ahol a hőmérséklet-állóság fontosabb, mint az olyan minőségek széles körű elhelyezése, mint a 304.
Ezeket az előnyöket nem szabad minden magas hőmérsékletű környezettel szembeni univerzális ellenállásként értelmezni. A kéntartalmú gázok, a karburáló körülmények, a redukáló atmoszféra, az olvadt anyagok, a mechanikai terhelések és a termikus gradiensek megváltoztathatják az anyag viselkedését. A jó tervezés tehát az aktuális légköri és hőmérsékleti profil azonosításával kezdődik.
3. Mi történik a magas hőmérsékletű szolgáltatásban?
A magas hőmérsékletű berendezések ritkán működnek egyetlen állandó állapotban. A csövet fokozatosan fel lehet melegíteni, célhőmérsékleten tartani, ki lehet tenni a folyamat gázainak, le lehet hűteni és többször felmelegíteni. Az anyag reakciója ebben a teljes ciklusban többet jelent, mint egyetlen hőmérsékleti szám.
Oxidáció és vízkőképződés
Oxidáló légkörben a magas krómszint segíti a felületen védő oxidréteg kialakulását. Ez az egyik elsődleges oka annak, hogy a minőséget kemence és hőkezelési alkatrészekhez használják. A hőmérséklet emelkedésével az oxidáció egyre jelentősebbé válik, ezért az anyagválasztásnál figyelembe kell venni az üzemi légkört és a várható expozíciós időtartamot, nem csupán a névleges hőmérsékleti határértékre hagyatkozni.
Termikus kerékpározás
Az ismételt fűtés és hűtés hőtágulást és összehúzódást eredményez. A belső és külső felületek közötti hőmérsékletkülönbségek szintén termikus gradienseket és helyi feszültségeket okozhatnak. A kemence vagy hőfeldolgozó egység részeként használt cső esetében a tervezőnek együtt kell figyelembe vennie a falvastagságot, a visszatartást, a fűtési sebességet, a hűtési sebességet, a támaszték elrendezését és a csatlakozási kialakítást.
Mechanikus terhelés hőmérsékleten
Az emelkedett hőmérséklet megváltoztatja a mechanikai viselkedést. A szilárdság, a kúszásállóság és a hosszan tartó deformáció egyre fontosabbá válik az üzemi hőmérséklet emelkedésével. A belső nyomást, folyamatgázokat vagy mechanikai terhelést hordozó csöveket ezért a rendszerhez szükséges tervezési kóddal és hőmérsékletfüggő anyagadatokkal kell értékelni.
| Teljesítménytényező | Miért számít | Mérnöki kérdés |
|---|---|---|
| Oxidációs ellenállás | Megfelelő oxidáló atmoszférában segít szabályozni a felület degradációját. | Milyen gázok vannak jelen, és mennyi ideig lesz kitéve a felület? |
| Termikus kerékpározás | Az ismételt hőmérséklet-változások tágulást, összehúzódást és feszültséget okozhatnak. | Milyen gyakran fűt és hűt a berendezés? |
| Magas hőmérsékletű szilárdság | Az anyag szilárdsága a hőmérséklet emelkedésével változik. | Milyen terhelést, nyomást és hőmérsékletet kell elviselnie a csőnek? |
| Gyártási állapot | A hegesztés és a hőkezelés befolyásolhatja az anyag állapotát. | Az alkatrészt leszállítás után hegesztik, hajlítják vagy megmunkálják? |
Hasznos mérnöki megközelítés a maximális üzemi hőmérséklet, a normál működési tartomány, a légkör, a nyomás vagy a mechanikai terhelés, a hőciklus, a támasztó konfiguráció és a várható gyártási lépések meghatározása a minőség és a méretek megerősítése előtt.
4. Miért számít a zökkenőmentes építkezés?
A varrat nélküli és a hegesztett cső közötti fő különbség a cső alakú szakasz kialakítása. A varrat nélküli gyártás során a csövet hosszanti hegesztési varrat nélkül hozzuk létre, míg a hegesztett termékek egy kialakított szalag- vagy lemezszakaszra támaszkodnak, amelyet a varrat mentén összeillesztenek.
Ez a különbség nem teszi automatikusan alkalmassá a varrat nélküli csövet minden alkalmazáshoz, de értékes lehet ott, ahol a folyamatos építést preferálja a berendezés tervezője. A választást a nyomásigények, a geometria, a folyamat körülményei, a kódkövetelmények vagy a varrat nélküli csőforma szükségessége indokolhatja.
Folyamatos csőgeometria
A hosszanti hegesztés hiánya leegyszerűsíti a termék geometriáját azoknál a terveknél, amelyek kifejezetten zökkenőmentes konstrukciót igényelnek. Ezzel elkerülhető a hosszirányú hegesztés értékelése a cső alapvető gyártási útvonala részeként.
Alkalmas kiválasztott magas hőmérsékletű feladatokhoz
A kemencecsövek, a hőelemes védőcsövek, a technológiai csövek és más csőszerű alkatrészek előnyösek lehetnek a varratmentes felépítésben, ha a specifikáció megköveteli. Az anyagnak és a gyártási folyamatnak továbbra is meg kell felelnie a vonatkozó méretezési, hőkezelési, vizsgálati és ellenőrzési követelményeknek.
A méretek továbbra is kritikusak
A zökkenőmentes felépítés csak egy része a terméknek. A külső átmérő, a falvastagság, a hossz, a vég előkészítése, az egyenesség, a felület állapota és a mérettűrés egyaránt befolyásolja, hogy a cső beépíthető-e egy valós szerelvénybe.
- Győződjön meg arról, hogy a kialakítás kifejezetten varratmentességet igényel, vagy megengedi-e a hegesztett szerkezetet.
- Rendelés előtt erősítse meg a szükséges külső átmérőt és falvastagságot.
- Ellenőrizze a hegesztéshez, szerelvényekhez, támasztékokhoz vagy telepítéshez szükséges végkonfigurációt.
- Határozza meg a szükséges felületi állapotot, ha az oxidáció, a tisztaság vagy a későbbi gyártás fontos.
5. Hol használják ezt a csövet általában?
A minőség különösen fontos a magas hőmérsékletnek és oxidáló atmoszférának kitett berendezések esetében. Alkalmazásai ezért szorosan kapcsolódnak a hőfeldolgozáshoz, a hőtermeléshez, az égetéshez és az ipari rendszerekhez, ahol a hagyományos rozsdamentes acélminőségek nem biztos, hogy biztosítják a kívánt magas hőmérsékleti képességet.
Hőkezelő berendezések
A sugárzó csövek, kemencegörgők, retorták és egyéb cső alakú kemenceelemek hőálló ausztenites rozsdamentes acélt igényelhetnek. A konkrét kialakításnak figyelembe kell vennie a kemence légkörét, hőmérsékletét, támogatási módját és a hőciklust.
Kazánok és hővisszanyerő rendszerek
Egyes túlhevítők, utánmelegítők és hővisszanyerő csőalkalmazások olyan anyagokat igényelhetnek, amelyek képesek megőrizni a teljesítményt magas hőmérsékleten is.
Petrolkémiai berendezések
A petrolkémiai feldolgozó berendezések magas hőmérsékletű szakaszai, beleértve a kiválasztott kemencéket és az etilénnel kapcsolatos alkatrészeket, magas ötvözetű rozsdamentes anyagokat használhatnak, ahol hő- és oxidációs teljesítményre van szükség.
Ipari égetés
Az égőfúvókák, lángcsövek és egyéb, forró égési gázoknak kitett csőszerű részek magas hőmérsékletű oxidációállóságot és megfelelő gyártási jellemzőket igényelhetnek.
Hőmérséklet mérés
A védőcsövek és hőelem-hüvelyek ezt a minőséget használhatják forró környezetben, például fém- vagy üvegfeldolgozásban, a folyamat aktuális légkörétől és mechanikai körülményeitől függően.
Kemencék és kemencerendszerek
A kerámia kemencék, hőkezelő kosarak, kemenceszerkezetek és a kapcsolódó hőtechnikai berendezések felhasználhatják az anyagot a kiválasztott, hőnek és oxidációs körülményeknek kitett alkatrészekhez.
Az alkalmazás egyeztetése megrendelés előtt történjen
Ugyanaz a minőség két alkalmazásban eltérően teljesíthet, mert eltérő a környezet. A tiszta oxidáló levegő hatásának kitett kemencecső nem egyenértékű a leállítás során kénvegyületeket, szénben gazdag gázokat vagy agresszív kondenzátumokat tartalmazó technológiai gázoknak kitett csővel.
Ezért a mérnököknek meg kell határozniuk a tényleges folyamatot a falvastagság kiválasztása vagy a rendelés leadása előtt. A fontos bemenetek közé tartozik a folyamatos és csúcshőmérséklet, a légkör összetétele, a belső nyomás, a külső terhelés, a hőciklus, a csatlakozás kialakítása és a várható karbantartási feltételek.
6. Hogyan válasszák ki a mérnökök a megfelelő specifikációt?
A megfelelő termék kiválasztása többet jelent, mint az ötvözetszám megerősítését. A műszakilag teljes körű vizsgálat általában az anyagminőséget, a csőszerkezetet, a méreteket, a hosszt, a felület állapotát, a vég előkészítését, a vizsgálati követelményeket és a vonatkozó specifikációt foglalja magában.
Kezdje a szolgáltatási feltételekkel
Jegyezze fel a tényleges üzemi hőmérsékletet, ahelyett, hogy egyszerűen azt mondaná, hogy „magas hőmérséklet”. Egy hasznos lekérdezés megkülönbözteti a normál üzemi hőmérsékletet, a maximális üzemi hőmérsékletet, az indítási hőmérsékletet, a leállítási hőmérsékletet és a hőciklusok gyakoriságát.
Határozza meg a folyamat légkörét
A légkört gyakran figyelmen kívül hagyják. Az oxigénben gazdag, semleges, redukáló, karburáló, kéntartalmú és égési környezet nagyon eltérő anyagigényeket támaszthat. Az egyik légkörben megfelelő fokozat nem biztos, hogy a legjobb választás a másikban.
Erősítse meg a méreteket
A hivatkozott termékpaletta 6 mm-től 89 mm-ig terjedő külső átmérőket, 3 mm-től 30 mm-ig terjedő falvastagságokat és 3000 mm-től 10000 mm-ig terjedő szabványos hosszúságokat fed le. A méretre vágott szállítás a rendelési igény szerint megoldható.
| Specifikáció Tétel | Megadandó információk | Miért Fontos |
|---|---|---|
| Anyagmegjelölés | 310S, UNS S31008 vagy a projekt által megkövetelt megnevezés | Biztosítja, hogy az anyagazonosság megfeleljen a műszaki dokumentumoknak. |
| Csőépítés | Zökkenőmentes | Megerősíti a szükséges gyártási utat és csőszerű szerkezetet. |
| Külső átmérő | Kötelező kész OD | Szabályozza a telepítés illeszkedését, az áramlási területet és a csatlakozás geometriáját. |
| Falvastagság | Szükséges névleges vagy minimális vastagság | Befolyásolja a mechanikai kapacitást, a hőátadást, a súlyt és a gyártást. |
| Hossz | Szabványos vagy vágott hossz | Meghatározza a gyártás tervezését és a telepítés elrendezését. |
| Véget ér | Sima, ferde vagy meghatározott konfiguráció | Lehetővé teszi, hogy a cső illeszkedjen a csatlakozási és beépítési módhoz. |
| Felület | Feldolgozott vagy meghatározott kivitelben | Fontos a gyártás, a tisztaság, a megjelenés és a szolgáltatás előkészítése szempontjából. |
Ne használjon hőmérsékleti értéket egyedüli döntésként
Egy anyag adott hőmérsékleten képes lehet ellenállni az oxidációnak, miközben még mindig alkalmatlan egy adott mechanikai terhelésre vagy kémiai atmoszférára. A jó választás ezért a kohászati teljesítményt a berendezés tervezésével ötvözi. A végső választást össze kell vetni a vonatkozó műszaki kóddal, a termékszabvánnyal és a tényleges folyamatfeltételekkel.
7. Mit kell figyelembe venni a gyártás során?
A leszállított cső gyakran csak a kiindulópont. Az ipari projektek vágást, ferdítést, hegesztést, hajlítást, illesztést, felülettisztítást vagy nagyobb kemence- és folyamatszerkezetekbe való összeszerelést igényelhetnek.
Vágás és hossz előkészítés
A vágott méretre történő előkészítés csökkentheti a későbbi gyártási munkát, ha ismert a kész hossz. A végső forgácsolási tűréshatárt továbbra is egyeztetni kell a projekt követelményeivel, hogy az előkészített szakasz illeszkedjen az összeszerelési sorrendhez.
Ferde végek
A ferde végek támogathatják a hegesztés előkészítését, ha a tompahegesztett csatlakozás része a szerelvénynek. A ferde geometriát a gyártás előtt meg kell határozni, mert a különböző gyártási eljárások eltérő végkonfigurációt igényelhetnek.
Felület előkészítés
Pácolás és passziválás használható a felületi oxidok eltávolítására és tisztább rozsdamentes felület kialakítására. Az, hogy szükség van-e ezekre a kezelésekre, a gyártási útvonaltól, a gyártási sorrendtől, a megjelenési követelményektől és a szolgáltatási környezettől függ.
Hegesztési szempontok
Az alacsony szén-dioxid-kibocsátás a 310S egyik meghatározó jellemzője. A gyártás során a hegesztési eljárást, a töltőanyag kiválasztását, a hőbevitelt, a hézagtervezést és a hegesztés utáni kezelést a vonatkozó hegesztési eljárás és anyagspecifikáció szerint kell meghatározni, nem pedig az ötvözet nevéből feltételezni.
- Vágás vagy formázás előtt ellenőrizze a szükséges anyagot és méreteket.
- Ellenőrizze a végső előkészítést a tervezett csatlakozási folyamathoz képest.
- Védje a rozsdamentes felületet a szennyeződéstől a gyártás és a kezelés során.
- Ha hegesztett összeszerelésre van szükség, használjon minősített hegesztési eljárást.
- Szerelés előtt ellenőrizze a kész méreteket és a felület állapotát.
A magas hőmérsékletű berendezések esetében a gyártás minősége közvetlenül befolyásolja a szolgáltatás viselkedését. A helyi sérülések, szennyeződések, rossz illeszkedés, nem megfelelő hegesztési eljárások vagy nem megfelelő falvastagság problémákat okozhat még akkor is, ha maga az alapanyag megfelelően van megadva.
8. Milyen ellenőrzések és dokumentumok számítanak?
A nyomon követhetőség különösen fontossá válik, ha rozsdamentes csövet kazánokban, hőkezelő rendszerekben, petrolkémiai berendezésekben és más tervezett berendezésekben használnak. A dokumentációnak lehetővé kell tennie a vásárolt anyagnak a vásárlási specifikációhoz és a végső alkalmazáshoz való illeszkedését.
Anyagi dokumentáció
A megrendeléstől és az alkalmazandó specifikációtól függően a dokumentáció tartalmazhat anyagvizsgálati tanúsítványt, például EN 10204 3.1 szabványt, kémiai összetételre vonatkozó feljegyzéseket, mechanikai vizsgálati eredményeket, származási bizonyítványt, kereskedelmi számlát és csomagolási listát.
Vizsgálati követelmények
A vonatkozó csőspecifikáció határozza meg, hogy mely vizsgálatok kötelezőek és melyek további követelmények. Például az ASTM A312 hatálya alá tartozó ausztenites rozsdamentes acélcsövek esetében a specifikáció a hőkezelésre, a mechanikai tesztelésre, a roncsolásmentes elektromos vagy hidrosztatikai vizsgálatra és egyéb követelményekre vonatkozik. A vásárlóknak meg kell határozniuk az irányadó specifikációt ahelyett, hogy minden ellenőrzési követelményt univerzálisként kezelnének.
Ellenőrzés tervezése
Egy világos ellenőrzési tervnek különbséget kell tennie a gyártói minőségellenőrzések, az előírt szabványos vizsgálatok, az ügyfél által meghatározott vizsgálatok és az opcionális harmadik fél által végzett ellenőrzések között. Ezzel elkerülhető a bizonytalanság a vásárlási folyamat későbbi szakaszában.
- Ellenőrizze a minőség és a hő azonosítását az anyagdokumentáció alapján.
- Erősítse meg a méreteket és a falvastagságot a vásárlási specifikáció szerint.
- Szállítás előtt ellenőrizze a felület állapotát és a vég előkészítését.
- Erősítse meg a szükséges mechanikai és roncsolásmentes vizsgálatokat az irányadó specifikációhoz.
- A szerelési és karbantartási nyilvántartásokhoz tartsa nyomon a dokumentációt a szállított csőig.
9. Hogyan hasonlítható össze más rozsdamentes minőségekkel?
Az anyag-összehasonlítás akkor hasznos, ha az alkalmazás egynél több rozsdamentes minőséggel is kiszolgálható. Nem az a cél, hogy egyetlen minőséget egyetemesen jobbnak nyilvánítsunk, hanem annak meghatározása, hogy mely anyagjellemzők illeszkednek a tényleges környezethez.
| Fokozat | Fő erőssége | Tipikus kiválasztási szempont | Kulcskérdés |
|---|---|---|---|
| 304 | Általános korrózióállóság és széles körű ipari felhasználás | Gyakran használják általános célú rozsdamentes berendezésekhez | Valóban szükség van extrém hőteljesítményre? |
| 321 | Titán stabilizált ausztenites rozsdamentes acél | Hasznos, ha a stabilizálás fontos tervezési követelmény | Előnyös-e az alkalmazás a titán stabilizálással? |
| 310S | Magas króm- és nikkeltartalmú szabályozott alacsony széntartalmú | Magas hőmérséklet és oxidációálló szolgáltatás | Az alkalmazáshoz hőálló ausztenites ötvözet szükséges? |
Az összehasonlítás megmutatja, hogy miért kell a minőség kiválasztását az üzemi feltételekhez kötni. Az általános célú minőség teljesen megfelelő lehet mérsékelt ipari környezetben, míg a hőálló minőség a hőmérséklet és az oxidációs igény növekedésével válik relevánsabbá.
310S versus 310
A legközvetlenebb összehasonlítás a 310S és a szabványos 310 minőség között van. A fő különbség a széntartalom. A 310S alacsonyabb széntartalma segít csökkenteni a króm-karbid kiválását, és alkalmasabbá teheti az anyagot hegesztett vagy termikusan feldolgozott szerelvényekhez.
310S versus 304
A 304 az egyik legszélesebb körben használt általános célú ausztenites rozsdamentes acél. Ez egy erős lehetőség számos korrozív és ipari környezetben, de a magasabb hőmérséklet és az oxidációállóság által dominált alkalmazások magasabb ötvözetű, hőálló minőséget igényelhetnek.
310S versus 321
A 321 titán stabilizálást használ, és gyakran választják, ha ez a stabilizáló mechanizmus a tervezés fontos része. A 310S ehelyett magas króm- és nikkelkémiájára, valamint szabályozott széntartalmára támaszkodik a magas hőmérsékleten betöltött szerepéhez. A végső választást a szolgáltatási légkör és a hőmérséklet-tartomány határozza meg.
10. Gyakran Ismételt Kérdések
Mi az anyag megnevezése?
A minőséget általában UNS S31008 és EN 1.4845 szabványként azonosítják. A projektdokumentációban a vonatkozó anyag- és csőspecifikáció által megkövetelt jelölést kell használni.
Mi teszi ezt a minőséget alkalmassá magas hőmérsékletű kiszolgálásra?
Magas króm- és nikkeltartalma megfelelő környezetben támogatja az oxidációval szembeni ellenállást és a magas hőmérsékleti teljesítményt. Az alacsony szén-dioxid-kibocsátású összetétel javítja a hegesztett és termikusan feldolgozott alkatrészekhez való alkalmasságát is.
A cső valóban varratmentes?
Igen. A megadott gyártási mód melegen hengerelt varrat nélküli gyártás, amely hosszirányú hegesztés nélküli csőszelvényt alkot.
Milyen méretek állnak rendelkezésre?
A hivatkozott termékskála 6 mm-től 89 mm-ig terjedő külső átmérőket, 3 mm-től 30 mm-ig terjedő falvastagságokat és 3000 mm-től 10000 mm-ig terjedő szabványos hosszúságokat fedi le. A vágott méretre vonatkozó követelmények konkrét projekteknél megbeszélhetők.
Le lehet ferdíteni a végeit?
Igen. A ferde végek a szükséges gyártási vagy beépítési konfigurációnak megfelelően elkészíthetők. A véggeometriát a gyártás előtt meg kell erősíteni.
Meghatározható felületkezelés?
Igen. Projekttől függően egyengetés, pácolás, passziválás és meghatározott felületkezelés is összehangolható. A megrendelésben meg kell határozni a szükséges felületi állapotot.
Minden magas hőmérsékletű környezethez alkalmas?
Nem szabad egyetlen anyagot sem kiválasztani a hőmérsékletből. A légkör összetételét, a mechanikai terhelést, a hőciklust, a nyomást, a gyártási feltételeket és az alkalmazandó tervezési szabályokat is értékelni kell.
Milyen információkat kell tartalmaznia egy műszaki megkeresésnek?
A hasznos lekérdezésnek tartalmaznia kell az anyagmegjelölést, a csőszerkezetet, a külső átmérőt, a falvastagságot, a hosszt, a vég előkészítését, a felület állapotát, az alkalmazandó specifikációt, az üzemi hőmérsékletet, a folyamat légkörét, a mennyiséget és a vizsgálati vagy dokumentációs követelményeket.
Be lehet nyújtani az ellenőrzési dokumentációt?
A dokumentáció a termékleírásnak és a rendelési követelményeknek megfelelően rendezhető. A megállapodás szerinti terjedelemtől függően ez magában foglalhatja az anyagvizsgálati dokumentációt, a kémiai összetételre vonatkozó feljegyzéseket, a mechanikai vizsgálati eredményeket, a származási dokumentációt és a kereskedelmi szállítási dokumentumokat.
Hogyan kell megerősíteni a végső osztályzatot?
A végső kiválasztást össze kell vetni a berendezés tervezésével, a szolgáltatási környezettel, a vonatkozó szabványokkal, a szükséges méretekkel, az illesztési módszerrel és az alkalmazandó műszaki kóddal. Az anyag megerősítését a gyártás előtt kell kitölteni.
Ipari projekteknél a legmegbízhatóbb specifikáció a működési környezettel kezdődik, majd visszafelé halad az anyagminőségig, a csőszerkezetig, a méretekig, a gyártásig, az ellenőrzésig és a dokumentációig. Ez a megközelítés segít abban, hogy a kiválasztott rozsdamentes acél cső illeszkedjen a tényleges berendezéshez, ahelyett, hogy csak az anyagnévre hagyatkozna.
310S varrat nélküli csőspecifikációra van szüksége projektjéhez?
Ossza meg a szükséges anyagjelölést, külső átmérőt, falvastagságot, hosszt, végkonfigurációt, felületi állapotot, üzemi hőmérsékletet és az alkalmazás részleteit.Műszaki megbeszélésért és projektspecifikus árajánlatért forduljon hozzánk.